

金属加工后纹路残留怎么办?力创聚氨酯打磨头稳定去刀纹
在精密金属加工生产中,CNC铣削、精雕切削完成后,工件表面常会遗留细密刀纹、接刀痕迹与微观毛刺。这类加工瑕疵普遍源于刀具损耗、设备运行震动、进给参数差异等因素,若无法有效清理,不仅会影响工件表面平整度与外观质感,还会干扰后续氧化、电镀、喷涂等深加工工序,造成工件不良返工、产能损耗等问题,是精密制造、汽车、航空航天、3C五金行业普遍面临的加工难题。针对金属纹路残留问题,深圳市力创新材料科技有限公司推出聚氨酯打磨头,凭借稳定的去纹性能与耐磨优势,适配各类自动化设备金属抛光工况。
很多企业处理加工纹路多采用传统砂纸、硬质磨头等耗材,普遍存在磨削不均、去纹不彻底、工件易划伤、耗材损耗快等问题。力创聚氨酯打磨头采用聚氨酯发泡基材搭配精密磨料复合成型,内部独有微气孔结构,让耗材兼顾弹性缓冲性能与耐磨性能。打磨头底部与外圆可双向参与抛光作业,磨削覆盖面广且受力均匀,能够逐层柔和剥离工件表面的加工纹路与毛刺,适配铝合金、不锈钢、钢铁、铜材等多种金属材质抛光,在彻底清除刀纹的同时,规避工件边角塌边、表层划伤等问题,保障工件精密尺寸精度。
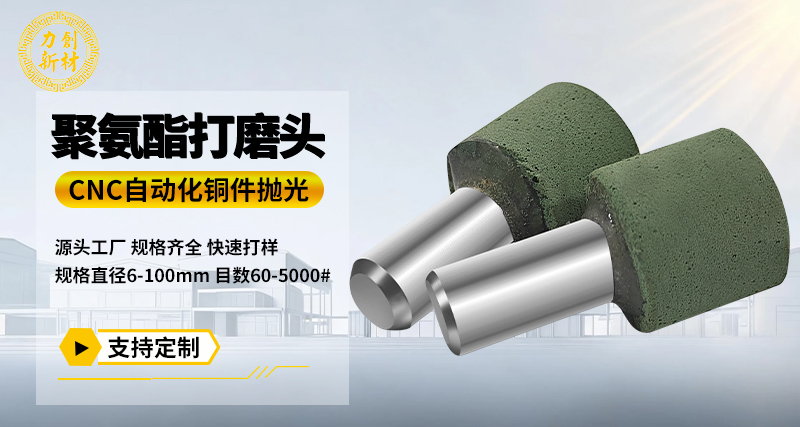
适配自动化设备量产,是这款打磨头高效解决纹路残留问题的核心亮点。产品可兼容CNC、五轴抛光机、精雕机、机械手等主流自动化抛光设备,尤其适配五轴抛光机多轴联动、多角度复杂走刀的加工工况,可满足多结构精密工件的去刀纹需求。产品磨料粒径分布均匀,上机磨削输出稳定,长时间连续量产磨损均匀,耐磨表现良好,不易出现磨削力衰减、局部脱砂等情况,有效减少设备停机换料频次,提升产线加工效率,帮助企业优化量产成本。
在实际量产应用中,该款打磨头可实现标准化程式化作业,稳定批量去纹效果。以20mm规格打磨头加工铝合金工件为例,常规工况可参考2500左右转速、300-600进给区间调试参数,下压量以工件表面均匀见光为准。企业可根据工件纹路深浅、材质特性灵活微调参数,同时抓取单片工件耗材消耗量,设置设备宏程式完成磨损自动补偿,减少人工干预带来的加工偏差。作业过程需搭配清水或切削液进行湿抛处理,禁止干抛,可及时带走金属碎屑与摩擦热量,避免工件发黑、磨料堵塞,持续稳定抛光品质。
为适配多样化金属加工工况,力创支持全维度产品定制,打磨头硬度、目数、尺寸、外形规格均可按需调整,可适配粗抛去纹、精抛提亮等不同工序。作为源头生产厂家,深圳市力创新材料科技有限公司深耕精密抛光耗材领域,以稳定去纹、高耐磨、高适配的聚氨酯打磨头,帮助各类制造企业、磨料磨具经销商解决金属纹路残留难题,助力自动化抛光工序高效提质。