

CNC专用聚氨酯打磨头,去除刀纹效率高
在精密金属CNC加工生产中,铣削工序完成后,工件表面普遍会残留细密进给刀纹、接刀痕迹与微观毛刺。这类加工瑕疵不仅影响工件外观质感与尺寸精度,还会干扰后续氧化、电镀、喷涂等表面处理工序。传统人工打磨、普通耗材机外抛光的方式,不仅工序繁琐、效率偏低,还容易因二次装夹产生定位误差,出现抛光不均、批次品质差异大等问题,难以适配现代化自动化量产节奏。针对CNC机内去刀纹的工况需求,深圳市力创新材料科技有限公司推出专用聚氨酯打磨头,凭借稳定的磨削性能与自动化适配能力,提升刀纹去除效率,助力企业优化抛光工序。
力创CNC专用聚氨酯打磨头采用聚氨酯发泡基材复合精密磨料一体成型,内部均匀分布微气孔结构,同时兼顾弹性缓冲性能与耐磨特性。打磨头底部与外圆均可参与抛光作业,磨削接触面积充足且受力均匀,能够逐层稳定剥离工件表面的加工刀纹与细微毛刺,可广泛应用于铝合金、不锈钢、铝合金、铜材等多种金属材料的表面精修。相较于硬质磨具,这款打磨头的柔性磨削特性可有效规避工件划伤、边角塌边、表层过抛等问题,在高效去除刀纹的同时保留工件原有尺寸精度,适配高标准金属抛光需求。
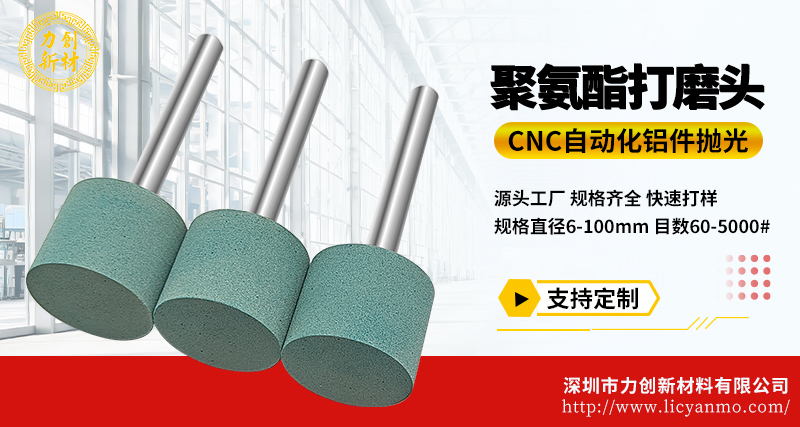
作为专为CNC工况设计的抛光耗材,这款打磨头可稳定兼容CNC、五轴抛光机、精雕机、机械手等各类自动化抛光设备,尤其适配五轴抛光机多轴联动的复杂走刀轨迹,可实现机内铣削-抛光一体化作业。工件加工完成后无需二次转运与重新装夹,直接在机床内部完成去刀纹工序,大幅简化工序流转,缩短制程周期,提升整体加工效率。同时产品磨料粒径分布均匀,上机后磨削输出平稳,长时间连续作业磨损速率均匀,耐磨表现优异,可减少耗材更换频次与设备停机调试时间,进一步提升量产效率,帮助企业优化综合加工成本。
为适配不同CNC加工场景的差异化需求,力创支持全维度定制服务。打磨头硬度覆盖30°~95°,目数区间60-5000目,直径范围6-100mm,同时支持圆柱形、半球形等多种外形定制,抛光辊、柄径、柄螺纹规格均可按需调整,可分别匹配粗抛去深纹、精抛清细纹等不同工序需求,适配多样化抛光场景。
在实际量产应用中,打磨头可通过数控编程实现标准化作业,稳定去纹效率与品质。以直径20mm规格打磨头加工铝合金工件为例,常规工况可参考2500左右转速、300-600区间进给速度,下压量以工件表面均匀见光为准。企业可根据工件刀纹深浅微调参数,也可抓取单片耗材消耗量设置宏程式,实现设备自动磨损补偿,减少人工干预。作业过程需搭配清水或切削液进行湿抛,禁止干抛,可及时带走金属碎屑与摩擦热量,延长耗材使用寿命,以上参数仅供参考,需结合实际工况调整。
作为专注精密抛光耗材的研发生产企业,深圳市力创新材料科技有限公司依托成熟的生产工艺与丰富的工况适配经验,以性能稳定、适配性强、效率突出的CNC专用聚氨酯打磨头,服务于精密制造、3C、汽车、航空航天等行业企业及磨料磨具经销商,为金属去刀纹抛光提供可靠的自动化耗材解决方案。