

陶瓷研磨刷怎么去除精密五金表面刀痕
精密五金经过CNC铣削加工之后,工件表面很容易留下深浅不一的切削刀痕,同时伴随微毛刺、表层氧化杂质等问题。传统处理方式多为工件下机后人工打磨,多次装夹转运,不仅拉长加工周期,还容易出现批次品质差异,增加人工与返工成本。陶瓷研磨刷作为适配自动化设备的工业研磨耗材,能够在机内直接完成刀痕修整,是现阶段精密加工行业优化表面处理工序的常用方案。
陶瓷研磨刷主体采用陶瓷纤维刷丝制成,依靠刷丝本身的研磨切削作用,逐层淡化、清除工件表面铣削留下的刀纹痕迹。和常规毛刷耗材相比,陶瓷纤维刷丝可以维持较为稳定、持久的打磨效果,研磨力输出平稳,连续作业过程中刷体不易变形,耐磨表现良好。刷丝排布经过优化,分布均匀,打磨时接触力度均衡,在清除刀痕的同时,同步完成去毛刺、去除氧化层、改善金属表面粗糙度等作业,实现抛光精整一体化。
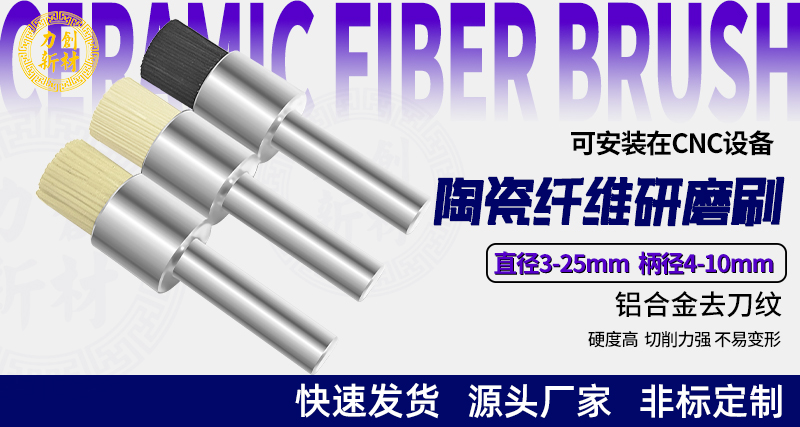
这套去刀痕工艺的核心优势,在于适配自动化设备上机加工。深圳市力创新材料科技有限公司研发生产的陶瓷研磨刷,可直接装配在CNC、复合机床、精雕机、车床以及打磨机器人等自动化设备上。工件一次装夹到位,铣削工序结束之后,无需取下工件,直接调用研磨刷程序开展表面处理,省去离线打磨、二次定位等环节,缩短整体加工时长,降低人工投入,让批量工件的表面品质更容易保持统一,助力工厂降本增效。
该系列研磨刷适配材质范围较广,铝合金、不锈钢、铜材以及各类五金工件都可以选用,能够匹配3C精密件、汽车零部件、航空航海配件等多领域加工需求。力创陶瓷研磨刷拥有丰富的产品形态,轮刷、盘刷、笔刷、套筒刷等款式齐全,目数覆盖200–3000目,直径规格6–165mm,同时支持非标定制,企业可以结合工件外形、刀痕深浅、粗糙度要求,选择合适形态与粒度的研磨刷。
在实际生产中,想要稳定去除刀痕,还需要搭配合理的加工参数,配合切削液开展作业,及时带走磨屑、控制加工温度,减少工件划伤风险。作为专注自动化抛光研磨耗材的生产企业,深圳市力创新材料科技有限公司可结合客户工件样品、设备工况提供选型参考,帮助加工企业搭建稳定的机内去刀纹工艺,简化后处理流程,适配不同精密制造产线的量产需求。