

不锈钢平面去刀纹总不彻底?力创聚氨酯抛光轮的稳定磨削之道
在不锈钢板材与精密零件的平面加工中,铣削刀纹与细微毛刺的彻底去除,一直是困扰抛光厂家的高频难题。普通抛光耗材磨削力不稳定,容易造成局部刀纹残留、抛光厚薄不均,批量生产时返工率难以控制,直接影响交付节奏与综合成本。深圳市力创新材料科技有限公司深耕工业抛光耗材领域,针对不锈钢平面量产抛光场景推出的聚氨酯抛光轮,正以稳定的磨削表现,为这一痛点提供可靠的解决路径。
刀纹去除不彻底的根源在哪里?
不锈钢材质硬度较高,铣削加工后表面留下的刀纹深浅不一,对抛光工具的切削力一致性提出了较高要求。传统抛光耗材若磨料分布不均或基体性能波动,容易在局部区域出现“过抛”或“欠抛”——过抛导致表面厚薄不均,欠抛则留下残余纹路。二者都会迫使产线增加返工环节,拉长交付周期。
力创聚氨酯抛光轮从材料结构入手回应这一问题。产品以聚氨酯发泡材料为基材,内部填充粒径分布均匀的磨料,使磨削过程保持平稳。在湿水抛光工况下,抛光轮自带的微气孔结构能够均匀分散抛光压力,避免单点压力过大造成工件表面损伤,同时逐层淡化不锈钢表面的铣削刀纹,同步清理工件边缘毛刺,力求整块平面的抛光质感趋于统一。
耐磨性如何支撑批量生产的连续性?
批量抛光场景对耗材的持续工作能力提出了考验。若抛光轮磨损过快,磨削性能在短时间内大幅衰减,产线便需频繁停机更换,既损失有效工时,也增加耗材采购频次。力创聚氨酯抛光轮在长时间连续作业中表现出平缓的磨损曲线,磨削性能衰减幅度较小。相较于传统抛光耗材,其较长的使用寿命有助于减少自动化产线的停机更换次数,为加工企业优化耗材采购成本、提升设备利用率提供支持。
值得关注的是,产品作业时需加水湿水抛光。水流的及时介入可带走抛光碎屑,防止碎屑卡入抛光轮孔隙,避免碎屑对不锈钢平面造成二次划伤,从而稳定维持去刀纹效果。这一细节对于追求表面一致性的批量加工而言,具有实际意义。
灵活适配,快速接入现有产线
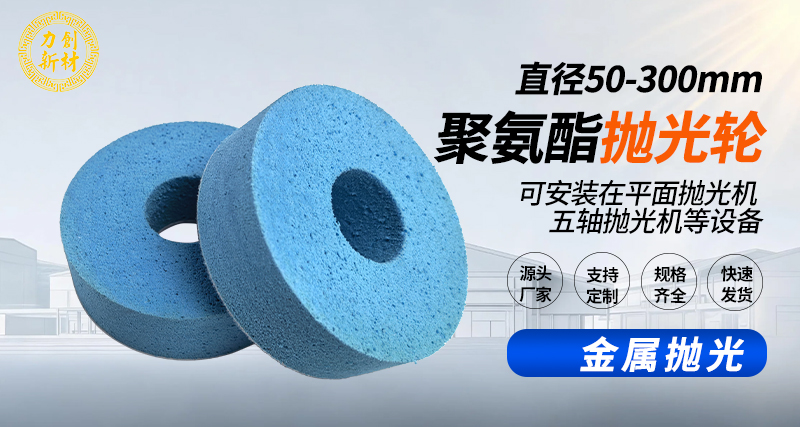
在设备适配方面,力创聚氨酯抛光轮支持多种结构定制,可加工成背绒、背胶、多孔位、开槽等样式。硬度覆盖25°至90°,目数区间60至5000目,直径50至300mm。企业可根据不锈钢材质特性、刀纹深浅程度及设备型号,挑选适配的硬度与粒径规格,直接装配于平面抛光机、五轴抛光机等设备,无需对现有产线进行大幅改造,即可快速接入自动化抛光工序。
除不锈钢平面抛光外,该产品同样适用于钢铁、铜等多种金属的打磨抛光与去毛刺加工,覆盖精密加工、3C、汽车、航海航空等行业。面向板材抛光工厂与经销商,力创可根据客户加工工况提供规格选型支持,匹配不同产线的抛光方案。
面对自动化量产时代的抛光需求,稳定的去刀纹效果、耐用的耗材性能与灵活的设备适配,共同构成抛光加工厂提升竞争力的关键要素。力创聚氨酯抛光轮,持续为各类金属平面抛光项目提供可靠的耗材选择。