

聚氨酯打磨头如何融入CNC与五轴自动化产线?
制造业自动化升级的浪潮中,抛光工序正从人工手持向机台内自动作业转变。这一转变对耗材提出了新要求:工具不仅要磨得好,更要与设备“配合得好”。聚氨酯打磨头凭借其材料特性与规格灵活性,正在成为CNC与五轴抛光产线上值得关注的耗材选择。
自动化抛光对耗材的核心要求
人工抛光时,技师可以根据手感实时调整力度和角度。而机台自动抛光依赖的是编程参数与工具性能的稳定性。因此,自动化产线对耗材的要求集中在三点:性能一致性——同一批次产品在不同时段使用时表现一致;尺寸精度——柄径、直径等安装接口与设备夹持系统精确匹配;磨损可预测——工具寿命有规律可循,便于安排换刀周期和生产计划。
聚氨酯打磨头的产线适配表现
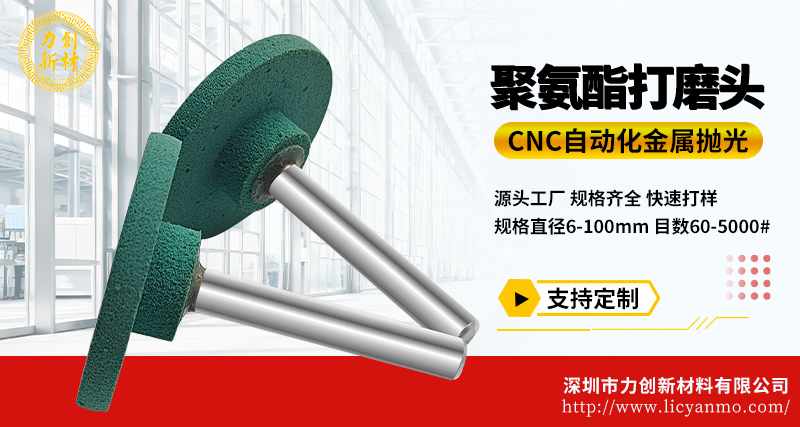
力创聚氨酯打磨头以聚氨酯发泡基材复合磨料制作,内部微气孔结构在自动化作业中展现出独特的适配优势。微气孔赋予材料适度的弹性,使打磨头在机台按编程路径运行时,能够自适应贴合工件表面的微小起伏与曲面变化,减少因刚性接触导致的过切或振动纹。同时,磨料粒径分布均匀,确保整个加工过程中切削力输出平稳,有利于保持工艺参数的一致性。
在产品规格层面,打磨头的轮子直径、柄直径、柄螺纹均可按设备接口定制,直径范围覆盖6-100mm,适配不同型号的CNC主轴与机械手夹持系统。硬度30°~95°可调,目数60-5000目可选,工程师可根据工件材质与表面要求灵活配置。
参数设置:从参考值到现场优化
自动化抛光的效率与效果,很大程度上取决于参数设置的合理性。力创技术团队整理了参考加工参数:以直径20mm聚氨酯打磨头加工铝合金工件为例,推荐转速约2500转,进给设置300-600,下压量以工件初次见光作为基准。企业也可统计单片产品耗材消耗量,搭配宏程式完成程序设置。需要说明的是,这些数值为工艺参考,工程师应结合工件材质、表面要求及机台特性进行调整。
湿抛作业:不可省略的环节
聚氨酯打磨头作业需搭配水或切削液进行湿抛,不可干抛使用。湿抛的作用不仅是冷却,更在于及时冲走磨屑、防止二次划伤,同时维持打磨头材料性能的稳定,保障加工效果与工具使用寿命。在自动化产线设计时,冷却液供给系统需与抛光工位同步规划。
从单机试用到产线批量导入
力创新材料作为源头生产厂家,可配合客户完成从单机试样到产线批量导入的过渡。技术团队根据客户工件情况推荐合适规格,跟进试样过程中的工艺问题,协助客户建立稳定的自动化抛光耗材方案。适配CNC与五轴抛光机自动化产线,满足汽车、航空航天、3C等行业金属精密抛光生产需求。