

力创聚氨酯抛光轮如何去除铝合金刀纹?
在3C电子、汽车零部件、精密五金等领域,铝合金工件经CNC铣削加工后,表面会残留规律性进给刀纹与细微毛刺。这类纹路肉眼辨识度低,但若未彻底清除,经阳极氧化、电镀等后道工序处理后,明暗色差会被放大,直接造成外观不良,拉高返工成本。传统刚性磨轮、砂纸等耗材处理铝合金刀纹时,常出现基材划伤、棱角塌边、铝屑粘黏堵轮等问题,难以适配自动化量产需求。深圳市力创新材料科技有限公司针对软质金属抛光特性,以聚氨酯抛光轮为核心,形成一套成熟的铝合金刀纹去除方案,兼顾去纹效果、耐磨寿命与设备适配性。
柔性均匀磨削,逐层淡化刀纹且不损伤基材。铝合金质地偏软、延展性强,硬性磨削易造成过度切削与表面划痕。力创聚氨酯抛光轮采用聚氨酯发泡一体成型工艺,将磨料均匀内嵌于轮体内部,轮体内部形成细密均匀的微气孔结构,兼具弹性缓冲与稳定支撑性能。抛光作业时,弹性基体可柔和贴合工件平面,分散磨削压力,配合分级筛选的均匀粒径磨料,以微量递进的方式逐层抚平铣削刀纹、清理边缘毛刺,不会破坏工件尺寸精度与棱角形态。抛光轮底部与外圆均可作为工作面,可全面覆盖平面与边角区域,处理后工件表面纹理均匀细腻,有效避免后续表面处理出现纹路显影问题。
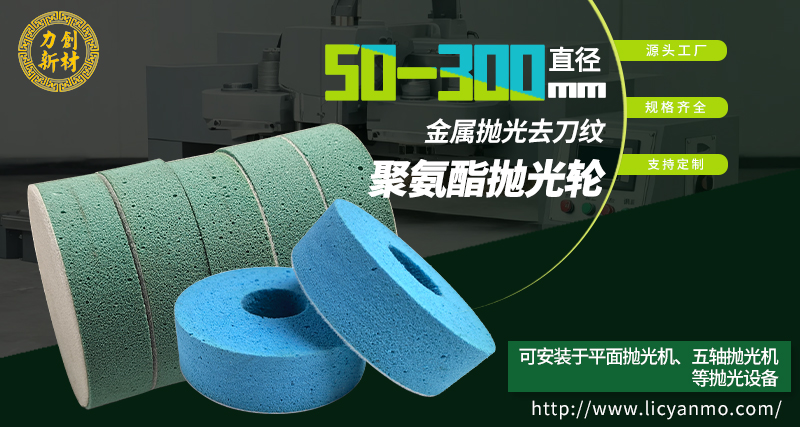
搭配湿水抛光工艺,排屑防粘的同时强化耐磨表现。铝合金抛光易产生细腻软质碎屑,干抛工况下碎屑极易堵塞耗材孔隙,造成磨削失效与耗材快速损耗。力创聚氨酯抛光轮的微气孔结构可在加水湿水抛光时辅助导流,配合水流及时带走铝屑与磨削热量,避免碎屑粘黏轮体、积热灼伤工件表面,持续维持稳定的磨削状态。内嵌式磨料与聚氨酯基材结合紧密,连续作业过程中轮体磨损平缓均匀,磨料可随损耗持续有序析出,全程保持稳定的去刀纹能力,有效延长耗材使用寿命,减少自动化产线停机换料与调试频次,助力企业降本增效。
全维度规格定制,实现高机内适配性。力创聚氨酯抛光轮支持背绒、背胶、多孔位、开槽等多种安装结构定制,硬度覆盖25°~90°,目数区间60-5000目,直径范围50-300mm。加工企业可根据铝合金牌号、刀纹深浅、粗精抛工序灵活匹配对应参数,产品可顺畅适配平面抛光机、五轴抛光机等主流自动化设备,无需改造现有产线即可上机应用。
作为专注工业抛光研磨耗材的源头生产企业,深圳市力创新材料科技有限公司严格把控产品配方、发泡工艺与出厂品控,保障每批次产品性能稳定。产品已广泛应用于精密加工、3C、汽车、航海航空等行业,凭借稳定去刀纹、耐磨耐用、高设备适配的核心优势,持续为各类铝型材加工企业、抛光加工厂与耗材经销商提供可靠的铝合金抛光解决方案。