

铜件CNC后刀纹细密难清:聚氨酯打磨头切削力强耐磨耐用
铜材凭借良好的导电导热性能,广泛运用于3C零部件、汽车电控配件以及航空航天精密构件当中。铜材质地偏软,经过CNC铣削加工之后,工件表面很容易留下细密的定向刀纹。这类细微纹路清理起来十分棘手,如果后续依靠人工打磨处理,不仅耗时较长,成品表面效果容易出现波动,还会增加二次装夹带来的加工误差,不少精密制造工厂的工程师与采购人员,都在寻找适配机内自动化作业的抛光耗材,以此改善铜件后处理工序的生产现状。
深圳市力创新材料科技有限公司深耕自动化研磨耗材领域,针对铜件CNC加工后的表面处理痛点推出聚氨酯打磨头,为金属抛光企业解决细密刀纹、细微毛刺清理的难题。该打磨头以聚氨酯发泡作为基体,内部均匀混入研磨磨料,底部与外圆都可以开展抛光作业;内部的微气孔结构,让产品同时拥有弹性以及不错的耐磨性能,在持续上机打磨过程当中损耗相对平缓,有利于维持稳定的切削效果,减少频繁更换耗材带来的停机时间损耗,助力生产环节降本增效。
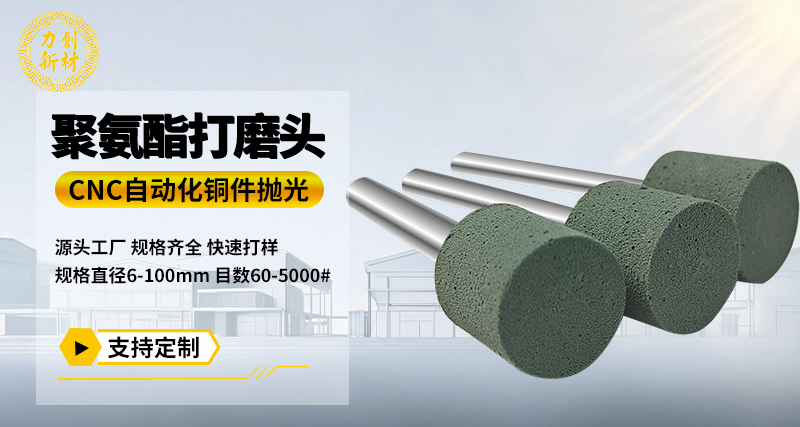
在自动化生产场景之下,聚氨酯打磨头可以直接装配于CNC、五轴抛光机、精雕机、机械手等设备,工件铣削完成之后无需取下,直接在机床内部开展抛光作业,省去工件周转与人工打磨环节。磨料粒径分布较为均匀,持续抛光作业过程当中磨削状态保持平稳,处理铜件表面细密刀纹、局部毛刺的同时,能够尽量规避过磨划伤基材的情况,对于不锈钢、钢铁等各类金属工件的表面打磨抛光同样可以适用。
值得注意的是,聚氨酯打磨头作业时应当采用水或者切削液进行湿抛处理,不建议干抛作业,防止加工过程温度升高影响工件以及磨头使用寿命。不同铜件产品的加工参数存在差异,企业调试程序时可以结合工件材质、余量情况设置转速、进给以及下压量,也可以统计单件产品的耗材消耗量,以此编写对应的加工宏程式,方便批量生产,相关工艺参数仅可作为调试参考,需要结合工厂自身工况进行调整。
力创聚氨酯打磨头拥有较为宽泛的规格体系,硬度区间30°‑95°,目数覆盖60‑5000目,产品直径6‑100mm;可定制圆柱形、半球形等多种外形样式,抛光辊、柄径、柄螺纹尺寸都可以按照实际生产需求调整,能够匹配不同厂家的设备与工件加工条件。无论是精密制造企业自用选型,还是磨料磨具经销商备货,都可以结合工况沟通合适的规格方案,依托定制化耗材方案,协助制造业客户优化金属表面抛光工艺流程,稳步提升工件加工品质与车间的生产效率。