

CNC 铝合金刀纹残留难清理?抛光耗材选对是关键
在3C精密配件、汽车零部件、航空航天铝合金构件的CNC加工生产中,铣削工序完成后,工件表面普遍残留细密的进给刀纹、接刀痕迹与微观毛刺。这类加工瑕疵看似细微,却会直接影响工件外观质感,干扰后续阳极氧化、喷涂、电镀等表面处理工序,甚至影响精密装配的尺寸精度。由于铝合金质地偏软、延展性强,刀纹嵌合浅但分布细密,清理起来并不容易,很多工厂长期面临去纹不彻底、工件易划伤、批量效果不均、生产效率偏低等问题。对于金属抛光厂家而言,想要高效解决铝合金刀纹残留难题,选对适配的抛光耗材是关键。
传统抛光方式之所以难以稳定清理铝合金刀纹,本质上是耗材特性与铝合金材质、自动化工况不匹配。硬质砂轮类耗材切削力偏强,处理软质铝合金时容易造成工件塌边、表层划伤、尺寸超差;砂纸、布轮类柔性耗材磨损速度快,连续作业切削力快速衰减,容易出现前亮后暗、纹路残留的情况;人工抛光则依赖操作人员经验,批次品质波动大,效率难以匹配自动化产线节奏。同时干抛工况下铝屑容易粘附在耗材表面,堵塞磨料间隙,既影响磨削效果,也会加速耗材损耗。
针对铝合金CNC去刀纹的工况痛点,深圳市力创新材料科技有限公司推出的聚氨酯打磨头,成为适配性较强的抛光耗材方案。力创聚氨酯打磨头以聚氨酯发泡材料为基体,内部均匀复合精密磨料,形成独特的微气孔结构,同时兼顾弹性缓冲性能与耐磨性能。打磨头底部与外圆均可参与抛光作业,磨削接触受力均匀柔和,能够逐层剥离铝合金表面的加工刀纹与细微毛刺,不会对软质铝材造成硬性切削损伤,有效规避塌边、划痕、过抛等常见问题,在清除纹路的同时保留工件原有尺寸精度,呈现均匀细腻的表面质感。
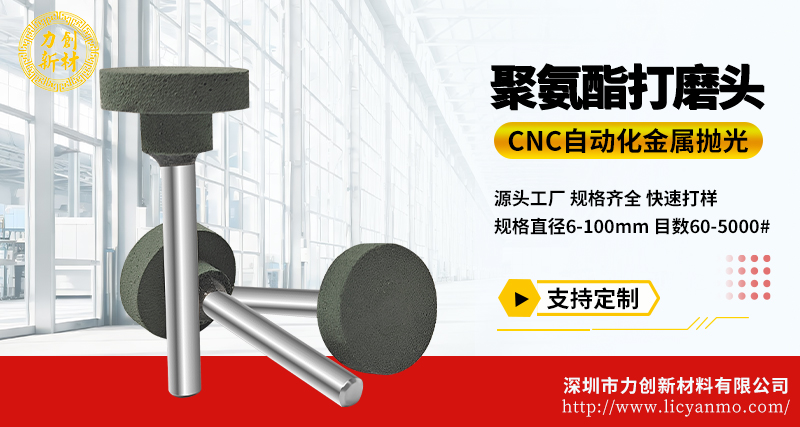
作为适配自动化生产的金属抛光耗材,这款打磨头可稳定兼容CNC、五轴抛光机、精雕机、机械手等各类自动化抛光设备,尤其适配五轴抛光机多轴联动的复杂走刀轨迹,可实现机内一体化抛光作业。工件铣削完成后无需二次转运与重新装夹,直接在机床内完成去刀纹工序,大幅简化工序流程。同时产品磨料粒径分布均匀,上机后磨削输出平稳,耐磨性能优异,长时间连续作业磨损速率均匀,可减少耗材更换频次与设备停机调试时间,助力企业降本增效。
在实际量产应用中,聚氨酯打磨头可通过数控编程实现标准化作业,稳定批量抛光品质。以直径20mm规格打磨头加工铝合金工件为例,常规工况可参考2500左右转速、300-600区间进给速度,下压量以工件表面均匀见光为准。企业可根据工件纹路深浅、精度要求微调参数,同时抓取单片工件耗材消耗量设置宏程式,实现设备自动磨损补偿,减少人工干预带来的品质波动。作业过程需搭配清水或切削液进行湿抛,禁止干抛,可及时带走铝屑与摩擦热量,避免工件发黑粘屑。
为适配不同铝合金工件的差异化抛光需求,力创支持全维度定制服务。打磨头硬度覆盖30°~95°,目数区间60-5000目,直径、柄径、螺纹规格及圆柱形、半球形等外形均可按需调整,可分别满足粗抛去深纹、精抛提亮等不同工序需求。
对于精密制造企业与磨料磨具经销商而言,适配铝合金材质、适配自动化设备、性能稳定的抛光耗材,是解决刀纹残留难题、提升生产效益的核心。深圳市力创新材料科技有限公司深耕精密抛光耗材领域,凭借稳定的产品品质、灵活的定制能力与丰富的工况适配经验,为各行业客户提供可靠的铝合金去刀纹耗材解决方案,助力抛光工序提质增效。