

阳极氧化、电镀前的抛光工序,为什么细腻度决定了成品良率?
在金属工件的完整制造流程中,抛光往往被定位为“前道工序”——它的产出不是最终产品,而是为阳极氧化、电镀、喷涂等表面处理环节提供合格的基底表面。正因为不直接产出成品,抛光品质对后续工序的影响有时被低估。实际上,抛光表面的细腻度、均匀性与损伤程度,在很大程度上决定了表面处理工序的成品良率。
抛光缺陷如何在后续工序中被放大
铝合金工件在阳极氧化前若存在局部划伤或过抛,氧化膜在缺陷区域的生长速率与致密性会与正常区域产生差异,表现为色差、亮点或膜层附着力不足。铜件电镀前若表面残留磨屑或存在细微凹坑,镀层容易出现麻点、起泡或结合力不良。这些问题的根源往往不在表面处理环节本身,而在于前道抛光留下的表面状态不均匀。传统硬质耗材在软质金属上加工时,局部应力集中造成的微损伤在抛光后肉眼难以完全识别,却会在后续工序中集中暴露。
均匀磨削对基底品质的意义
聚氨酯打磨头的材料结构从两个层面回应这一问题。其一,聚氨酯发泡基材的弹性缓冲属性使接触压力均匀分散,避免局部过抛或划伤,抛光后工件表面状态一致,为后续膜层均匀生长提供均一的基底。其二,磨料粒径分布均匀,磨削输出平稳可控,不会出现局部磨削力忽强忽弱导致的表面肌理不均。经过抛光后的工件表面细腻均匀,无明显划痕与色差,有助于降低表面处理工序的返工率。
前道工序的效率与稳定性
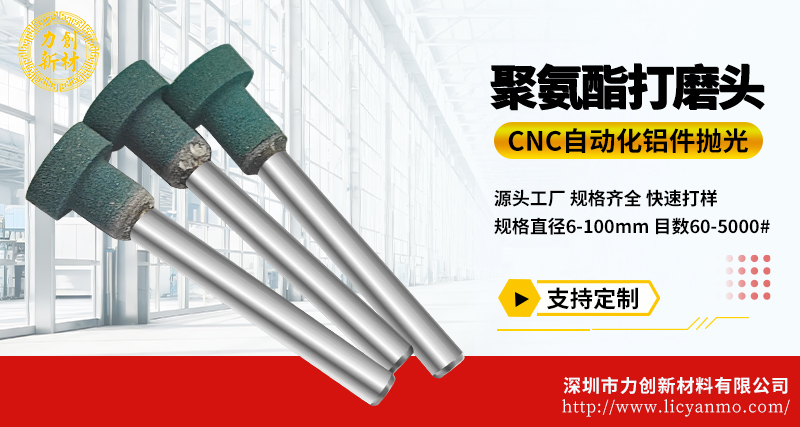
抛光作为前道工序,其效率与稳定性同样影响整条产线的节拍。力创聚氨酯打磨头可稳定兼容CNC、五轴抛光机、精雕机、机械手等自动化设备,适配多轴联动的复杂走刀轨迹,跟随程序完成标准化作业。产品耐磨性能优异,长时间连续作业磨损速率均匀,减少耗材更换频次与设备停机时间,有助于维持稳定的量产节拍。打磨头底部与外圆均可参与抛光作业,适配不同加工位置的处理需求。
梯度加工与规格配套
针对不同表面处理要求,可通过匹配对应目数的打磨头实现梯度加工。力创硬度覆盖30°~95°、目数区间60-5000目、直径范围6-100mm,支持圆柱形、半球形等外形定制,柄径与螺纹规格可按需调整。作业需搭配清水或切削液湿抛,禁止干抛。以直径20mm规格加工铝合金工件为例,参考参数为转速约2500转、进给300-600,下压量以工件表面均匀见光为准,也可抓取单片耗材消耗量设置宏程式实现自动补偿。参数仅供参考,需结合实际工况调整。
深圳市力创新材料科技有限公司专注精密抛光耗材研发生产,以低损伤、高细腻度、高耐磨的聚氨酯打磨头,服务于精密制造、3C、汽车、航空航天等行业企业及磨料磨具经销商,助力客户从前道工序开始把控成品良率。