

内孔刀纹难清理?聚氨酯打磨头外圆贴壁走刀抛光方案
在精密金属零部件加工中,工件外表面与内孔、内腔壁经CNC切削后残留的刀纹、棱边毛刺,会直接影响成品精度与装配性能。相较于平面抛光,内孔作业空间受限,传统抛光工具难以均匀贴合孔壁,容易出现局部过抛、纹路清理不彻底、内壁划伤等问题,是不少金属抛光厂家的工艺难点。深圳市力创新材料科技有限公司针对金属表面与内孔的复合抛光需求,推出适配自动化设备的聚氨酯打磨头,可稳定完成多场景下的去刀纹精加工作业。
力创聚氨酯打磨头以聚氨酯发泡基材复合精密磨料一体成型,内部均匀分布微气孔结构,同时兼具弹性缓冲与耐磨性能。打磨头底部与外圆均可作为抛光工作面,适配不同加工场景:处理工件平面、台阶面等外表面时,可通过端面均匀磨削,逐层去除表层刀纹与毛刺;针对内孔、内腔内壁加工,则可通过外圆柱面贴合孔壁走刀,精细化清理内壁切削痕迹。柔性基体可通过细微形变适配工件接触面,分散磨削压力,避免硬性磨头易造成的内壁划伤、尺寸超差等问题,在清理刀纹的同时保留工件原有尺寸精度,适配高标准金属抛光要求。
作为自动化抛光专用耗材,这款打磨头可稳定兼容CNC、五轴抛光机、精雕机、机械手等各类自动化抛光设备,能够跟随数控程序完成多方位走刀,适配不同深度、不同走向的内孔与复杂结构表面加工。产品严格管控磨料筛分工艺,粒径分布均匀,上机后磨削输出平稳可控;优异的耐磨性能让打磨头连续作业磨损速率均匀,不易出现局部脱砂、磨削力快速衰减的情况,批量加工时表面与内孔的抛光效果一致性更高,可减少耗材更换频次与设备停机调试时间,助力企业优化生产综合成本。
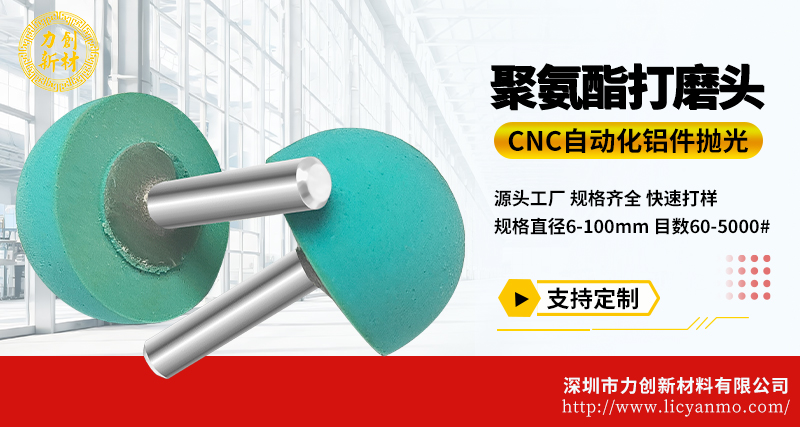
为适配不同规格的表面与内孔抛光需求,力创支持全维度定制服务。打磨头硬度覆盖30°~95°,目数区间60-5000目,直径范围6-100mm,可提供圆柱形、半球形等多种外形,抛光辊、柄径、柄螺纹规格均可按需调整。针对内孔加工场景,可定制与孔径匹配的圆柱形打磨头,保障内壁接触面积充足;针对大面积表面抛光,则可选择大直径规格提升加工效率,灵活适配粗抛去深纹、精抛提亮等不同工序需求。
在实际应用中,企业可根据工件材质与加工需求调试工艺参数。以直径20mm规格打磨头加工铝合金工件为例,常规表面抛光可参考2500左右转速、300-600区间进给速度,下压量以工件表面均匀见光为准;内孔抛光可在此基础上结合孔径大小调整参数。同时可抓取单片工件耗材消耗量设置宏程式,实现设备自动磨损补偿,稳定批量加工品质。作业需搭配清水或切削液湿抛,禁止干抛,可及时带走金属碎屑与摩擦热量,延长耗材使用寿命,以上参数仅供参考,需结合实际工况调整。
作为专注精密抛光耗材的源头生产企业,深圳市力创新材料科技有限公司依托成熟的生产工艺与工况适配经验,以性能稳定、适配性强的聚氨酯打磨头,服务于精密制造、3C、汽车、航空航天等行业企业及磨料磨具经销商,为金属表面与内孔去刀纹抛光提供可靠的自动化耗材解决方案。