

从人工打磨到机内自动化:陶瓷纤维刷如何重塑CNC表面处理工艺
在精密金属加工车间里,铣削工序完成后工件表面残留的刀痕与毛刺,长期以来依赖人工打磨进行后处理。这种方式不仅占用大量工时,品质还随操作者状态起伏,成为制约批量生产一致性的瓶颈。陶瓷纤维刷——也称陶瓷研磨刷——作为面向自动化机加工场景开发的专用耗材,正在为这一工序环节带来工艺层面的系统性改变。
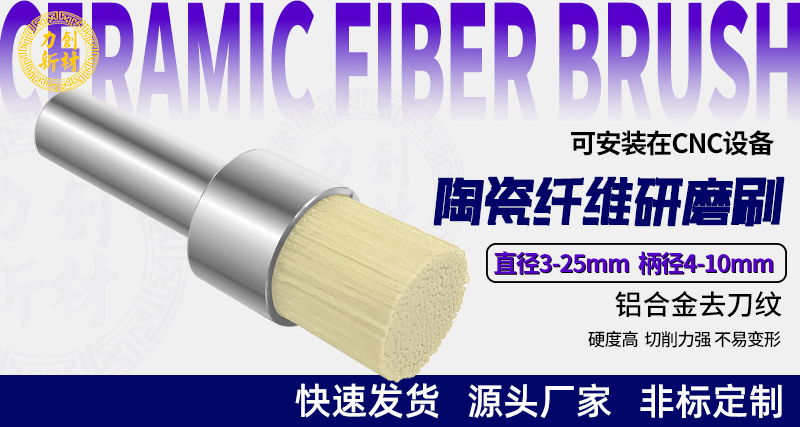
理解这一改变,需要从工作原理说起。陶瓷纤维刷以陶瓷纤维作为刷丝基材,与普通尼龙毛刷有着本质区别。作业时,刷具装夹于机床主轴随机床高速旋转,刷丝在离心力作用下向外伸展,形成均匀的研磨工作面,依靠纤维本体对工件表面实施切削研磨。工件完成铣刀或飞刀切削后,无需拆卸、不必二次装夹,直接留在CNC机床内即可转入表面处理工序,省去了周转与重复定位的时间与精度损耗。
工艺执行中有一条必须遵守的规则:湿抛。加工过程需搭配切削液或清水持续供给,以带走摩擦热量与金属碎屑。湿抛不仅是冷却手段,更是保证表面质量的关键——液体介质冲刷研磨区域,减少碎屑对已加工面的意外划伤,同时控制工件温升。若忽视湿抛要求直接干抛,刷丝会加速损耗,工件局部也容易出现烧灼痕迹,工艺效果大打折扣。
从产品性能来看,陶瓷纤维刷刷丝排布均匀,运行中不易形变,研磨力输出平稳。这一特性使它在清除刀纹与毛刺时表现稳定,既能快速切削,又不会因刷丝变形导致局部过磨。耐磨表现较好意味着刷具在较长使用周期内能维持一致的加工效果,为批量工件质量的一致性提供了耗材层面的保障。
从工艺定位来看,陶瓷纤维刷的价值在于将表面处理从“后道人工工序”前移为“机内自动化工步”。这一转变减少了对人工的依赖,缩短了整体制造周期,也让去刀纹、去毛刺的质量从“凭手感”走向“靠参数”。对于正在推进产线自动化升级的精密加工企业而言,这是一种值得纳入工艺规划的耗材方案。深圳市力创新材料科技有限公司作为研磨耗材源头生产厂家,可围绕刷丝目数、外形尺寸与产品形态提供选型支持,协助企业将这一工步平稳嵌入现有生产流程。