

陶瓷纤维研磨刷如何破解CNC精加工后处理刀纹瓶颈
在精密五金、3C电子与汽车零部件行业的CNC加工流程中,铣削工序完成后的表面处理环节,长期扮演着“效率洼地”的角色。工件表面残留的深浅刀纹、平面毛刺,传统上依赖离线人工打磨或转序抛光来处理。这一模式意味着工件必须从机台上拆卸下来,转运至打磨工位,处理完毕后再重新装夹进入下一道工序。多次装夹引入的定位误差、打磨品质随操作者状态起伏、批量生产中难以回避的一致性波动,以及日益攀升的人工成本,共同构成了制约精加工效率与品质的常见瓶颈。
随着机内一体化加工理念在制造业中的普及,一种新的工艺思路正在被越来越多的企业采纳:将表面精加工环节前移至CNC加工中心内部,在工件不拆卸、不转序的前提下完成铣削后的去刀纹、去毛刺与抛光。实现这一工艺转变的核心耗材,正是陶瓷纤维研磨刷。
陶瓷纤维研磨刷以陶瓷纤维为刷丝基材,可直接安装于CNC加工中心主轴,配合加工程序完成自动化表面处理。深圳市力创新材料科技有限公司推出的陶瓷纤维研磨刷,在刷丝排布上追求均匀合理,使研磨力输出持续平稳。长时间连续作业条件下,刷体不易变形,耐磨表现突出,能够适配量产环境下的高频次加工需求。与普通尼龙磨刷相比,其研磨性能衰减更慢,使用寿命更长,减少了停机换刷的频次,对设备稼动率的提升有实际帮助。
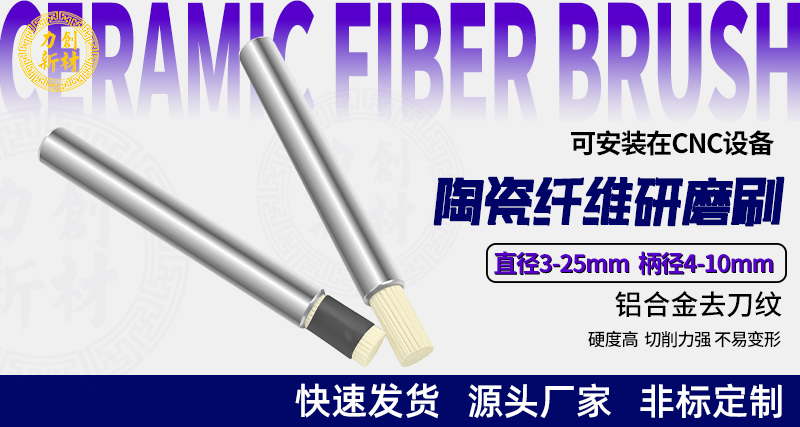
在实际机内精加工场景中,工件完成铣刀或飞刀切削后,无需拆卸转运,无需二次装夹,直接调用陶瓷纤维研磨刷即可开展表面处理。该耗材可有效去除不锈钢、铝合金、铜材及各类五金工件的铣削刀纹与平面毛刺,剥离表层氧化层,实现表面抛亮效果,合理优化工件表面粗糙度。作业过程中搭配切削液或清水湿抛使用,可及时带走磨屑与摩擦热量,降低工件划伤风险,保障抛光效果的均匀性,让批量工件的表面品质趋于一致,降低后续返工概率。
力创陶瓷纤维研磨刷产品形态丰富,涵盖轮刷、盘刷、笔刷、套筒刷等多种类型,常规目数覆盖200#至3000#,直径范围6mm至165mm,可根据工件材质、刀纹深浅与目标粗糙度灵活选型。除CNC加工中心外,产品还适配复合机床、专用车床、精雕机及打磨机器人等自动化设备,广泛应用于精密加工、3C、汽车、航海航空等多个行业。针对特殊工件的加工需求,公司支持非标定制,可调整刷丝目数、刷体尺寸与形态,适配多样化的抛光需求。
作为研磨耗材源头生产厂家,深圳市力创新材料科技有限公司不仅提供稳定的产品供应,还可结合客户的机床工况、工件特性与工艺标准,提供技术适配、选型指导与工艺优化等配套服务,助力制造企业落地机内精加工方案,简化生产流程,提升加工效率。