

把后处理搬进CNC:陶瓷研磨刷如何压缩表面处理工序链
在传统CNC加工流程中,表面抛光与去毛刺往往是一道独立的后处理工序:工件切削完成后拆卸下机,转运至打磨工位,由人工逐件处理刀纹与毛刺,处理完毕再进入下一道环节。这一拆一装之间,消耗的是周转时间,引入的是二次定位的误差风险,占用的是额外的人力与场地。工序链越长,管理复杂度越高,交付节奏也越容易被打乱。
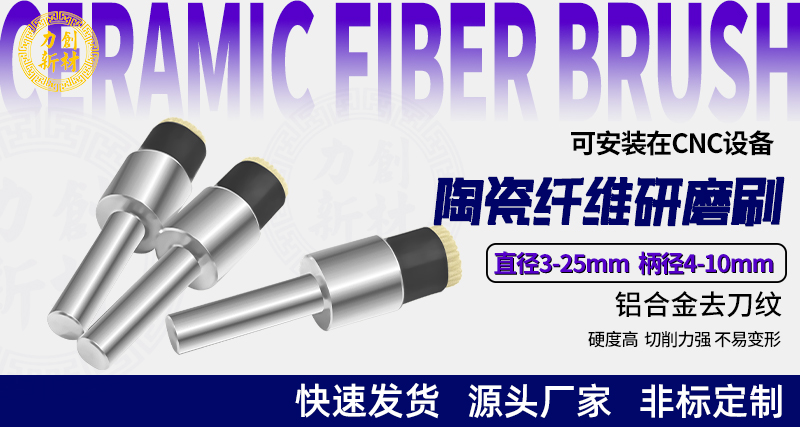
力创陶瓷研磨刷所支持的机内加工方案,思路是将这道后处理工序前移,融入数控加工流程本身。产品可直接装配在CNC、复合机床、专用车床、精雕机及打磨机器人等设备上使用。工件完成切削加工后,无需拆卸转运,在机内即可同步开展去刀纹、去除切削痕迹与表面抛光作业。原本独立的后处理环节被压缩进机内工步,工序链缩短,人工介入减少,整体加工时长随之下降。
这一方案的可行性,建立在产品性能的稳定性之上。机内作业意味着研磨刷要在数控程序控制下完成重复性加工,对研磨力输出的平稳性要求更高。力创陶瓷研磨刷的刷丝排布均匀合理,作业时研磨力持续平稳,具备不错的切削能力,能够稳定去除铣削刀纹与毛刺。长时间加工不易形变,使它在批量生产中维持一致的加工效果,为自动化落地提供了耗材层面的保障。
机内方案的另一项优势,是表面处理效果的一致性。人工打磨的品质受操作者状态影响,批次间波动难以避免;而机内作业由程序参数控制,配合湿抛条件,批量工件的表面处理效果更加统一,返工成本相应降低。对于精密加工、3C制造、汽车零部件等对一致性要求较高的行业,这一特性尤其实用。
需要明确的是,机内方案有它的适用条件。陶瓷研磨刷作业需搭配切削液或清水湿抛,不可干抛;目数与形态的选择需匹配工件材质与加工要求。产品目数覆盖200至3000目,直径规格6至165mm,涵盖轮刷、盘刷、笔刷、套筒刷等形态,企业可结合工件结构选择对应规格,也支持材质、刷丝、外形尺寸的非标定制。
深圳市力创新材料科技有限公司深耕自动化研磨耗材研发生产,作为源头生产厂家,可配合客户试样调试,结合机床工况与工件特性提供选型建议。从独立后处理到机内一体化,表面处理工序链的压缩,正是从耗材选型开始的工艺优化。