

陶瓷纤维刷在铝合金平面处理中,稳定性强
在3C电子外壳、汽车铝制面板、精密五金平板等工件的CNC加工中,铝合金平面铣削后的刀纹处理一直是影响成品外观与后续工艺良率的关键环节。铣削工序留下的规律性刀痕肉眼看似细微,但进入阳极氧化、喷涂等后道工序后,纹路明暗差会被明显放大,极易出现条状色差与表面不均,直接导致成品判废返工。传统人工砂纸打磨力度因人而异,平面容易出现深浅不一的打磨痕迹,单件耗时长且批量品质难以统一;硬质砂轮、百叶轮等耗材切削力过强,又容易造成基材过切、棱边倒圆,破坏工件尺寸公差搜狐。
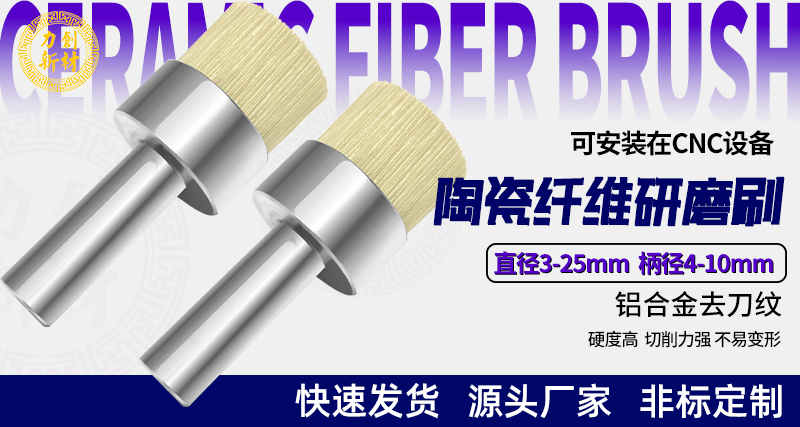
针对铝合金平面处理的行业痛点,深圳市力创新材料科技有限公司推出专用陶瓷纤维研磨刷,依托陶瓷纤维材质的稳定研磨特性,为平面类铝件提供可控、一致的机内表面处理方案。该款研磨刷以高密度陶瓷纤维为刷丝基材,刷丝排布均匀致密,端面形成规整的研磨工作面,作用于铝合金平面时接触受力均衡,既能快速淡化铣削刀纹、清理表层刀纹与细微毛刺,又能控制基材去除量,避免过度打磨造成的平面凹陷与尺寸偏差,适配对平面度与公差要求较高的精密铝件加工。
稳定性是陶瓷纤维刷处理铝合金平面的核心优势。不同于普通尼龙磨刷受热易软化、刷丝易倒伏、研磨力衰减快的问题,陶瓷纤维本身具备良好的结构刚性,长时间高速作业下刷体不易变形,磨损过程均匀平缓。随着刷丝端面均匀损耗,新的切削刃口持续暴露,全程研磨输出平稳,从首件到末件的抛光效果差异小,可有效保障批量工件平面粗糙度与光泽度的一致性,降低因表面效果不均导致的返工率。
在工艺落地上,该款陶瓷纤维刷可直接安装于CNC加工中心、精雕机、复合机床等设备,实现铝合金平面的机内一体化处理。工件完成平面铣削后,无需拆卸转运、无需二次装夹,通过数控程序切换刀具即可自动完成去刀纹与表面精抛,既规避了二次装夹带来的定位误差与平面磕碰风险,又大幅精简了工序流转时间,减少人工打磨的人力投入。作业时搭配切削液湿抛使用,可及时带走铝屑与摩擦热量,抑制积屑瘤产生,进一步提升平面抛光的均匀度与光洁度。
力创陶瓷纤维刷产品体系完善,针对铝合金平面处理场景,盘刷、轮刷等形态可适配不同尺寸的平面工件,常规目数覆盖200#-3000#,直径范围6-165mm,可根据刀纹深浅、目标粗糙度灵活选型。作为源头生产厂家,力创新材料支持刷丝参数、刷体尺寸与形态的非标定制,同时可为客户提供技术适配、选型指导与上机参数调试等全场景配套服务,结合工件材质、机床工况匹配最优抛光方案,助力制造企业稳定铝合金平面处理品质,提升自动化加工效率。