

聚氨酯打磨头:铜件CNC去刀纹抛光
铜材凭借良好的导电与加工性能,在精密零部件、汽车配件以及航空航天构件中应用较多,但铜材质地偏软,CNC切削加工后表面容易留存清晰刀纹,常规抛光耗材容易出现吃料不均、损耗快、表面划痕二次产生等问题,给自动化量产抛光带来不小挑战。深圳市力创新材料科技有限公司深耕自动化抛光研磨耗材研发生产,推出适配铜件加工场景的聚氨酯打磨头,为铜件CNC去刀纹、表面精抛提供稳定可行的加工方案。
力创聚氨酯打磨头以聚氨酯发泡基材混合磨料制备而成,打磨头底部与外圆侧面均可参与抛光作业,适配CNC、五轴抛光机、精雕机、机械手等自动化抛光设备,契合工厂自动化产线改造需求。产品内部带有微气孔结构,兼顾弹性与耐磨性能,磨料颗粒分布均匀,加工过程表现稳定,有助于减少耗材更换频次,助力生产端降本增效。
在铜件抛光工序中,聚氨酯打磨头主要用于铜材表面打磨抛光、去除毛刺以及消除CNC加工刀纹,适配多种铜类工件的精密后处理工序。这里需要重点说明,该打磨头采用湿抛工艺,加工过程中需要搭配清水或者切削液使用,不建议干抛作业,保障抛光效果同时延缓耗材损耗。
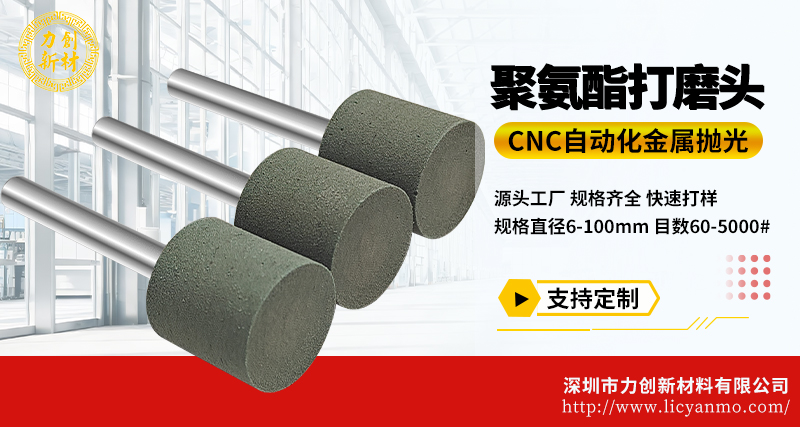
产品规格选择空间充足,以抛光辊为主要形态,轮子直径、柄径、柄螺纹规格均可按需调整。硬度区间覆盖30°~95°,目数范围60-5000目,成品直径6-100mm,可定制圆柱形、半球形等多种外形尺寸,方便工程师根据铜件外形、表面粗糙度要求匹配合适规格。
参考铜件相近的铝合金加工调试思路,以直径20mm聚氨酯打磨头为例,铝合金加工参考参数:转速约2500,进给300-600,下压量以工件初次见光为基准,也可以统计单片工件耗材消耗量,配套宏程式进行程序设定。该参数仅作为调试参考,铜件硬度特性和铝合金存在差异,工程师需要结合工件材质、表面要求、机床工况逐步调试参数。
面向精密加工、3C、汽车、航空航天制造企业以及磨料磨具经销商,力创可提供聚氨酯打磨头定制配套服务。我们可以根据客户自动化设备型号、工件加工诉求,协助选型匹配目数、硬度与外形,持续配合产线试样调机,稳定解决铜件CNC刀纹残留难题,适配自动化批量抛光生产需求。