

陶瓷纤维研磨刷选型指南:目数、形态与工况如何匹配
采购人员在为CNC产线选择表面处理耗材时,面对的往往不是“有没有产品”的问题,而是“哪一款产品能对上我的工况”。陶瓷纤维研磨刷的选型涉及目数、形态、尺寸与作业条件等多个变量,理解这些变量之间的对应关系,有助于缩短试错周期,让耗材更快融入现有生产流程。
目数选择:从粗抛到精抛的梯度。力创陶瓷纤维研磨刷常规目数覆盖200#至3000#。目数越低,切削力越强,适合去除较深的铣削刀纹与明显毛刺;目数越高,研磨作用越细腻,适合精抛阶段改善表面光洁度与粗糙度。实际选型时,可依据工件当前表面状态与目标要求来确定起点:刀纹较深、余量较大的工件从较低目数起步,逐级提升;表面状态较好、仅需轻微抛亮的工件可直接选用较高目数。对于不确定的情况,力创技术团队可结合工件样品与工艺标准提供选型参考。
形态匹配:加工部位决定产品类型。陶瓷纤维研磨刷涵盖盘刷、笔刷等多种形态,分别对应不同的加工部位与机床条件。盘刷适合较大平面的去刀纹与抛亮;笔刷形态灵活,可进入较小空间或凹槽;。选型时需同时考虑工件几何特征与机床主轴接口,确保刷具能够顺利装夹并覆盖目标加工区域。
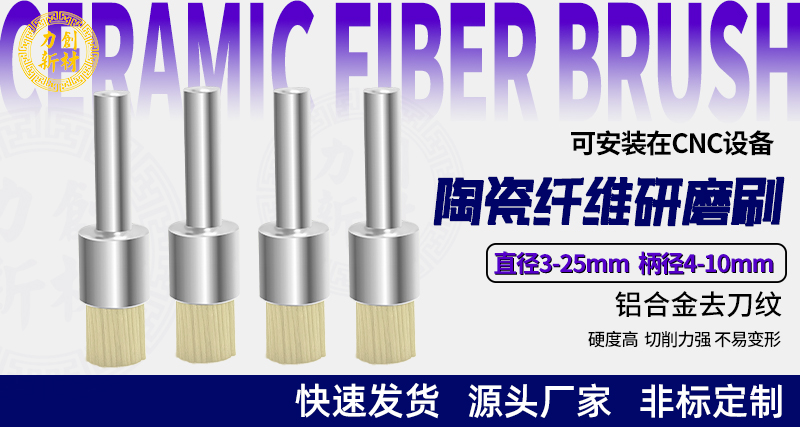
尺寸范围与定制空间。常规产品直径范围6mm至165mm,覆盖了从精细部位到较大平面的加工需求。当标准规格与机床工况或工件尺寸不匹配时,非标定制提供了解决路径。力创作为源头生产厂家,可调整刷丝目数、刷体尺寸与形态,围绕客户的实际生产线做适配,而非让产线迁就耗材。
作业条件:湿抛是前提。无论选择何种目数与形态,陶瓷纤维研磨刷的作业均需搭配切削液或清水湿抛使用。液体介质带走磨屑与摩擦热量,降低工件划伤风险,保障抛光效果的均匀性。忽视湿抛条件,不仅影响表面质量,也会加速刷丝损耗,缩短耗材使用寿命。在规划工艺时,应将冷却液供给方式纳入考量,确保湿抛条件稳定可靠。
从选型到落地的配套支持。深圳市力创新材料科技有限公司面向精密加工、3C、汽车及航海航空等行业,提供陶瓷纤维研磨刷的选型指导与工艺优化服务。从前期试样、参数调试到批量供货,技术团队可结合客户机床工况与工件特性跟进配套支持,协助制造企业将机内精加工方案平稳落地,简化生产流程,推进降本增效。