

聚氨酯抛光轮粗抛、中抛、精抛怎么配?力创工艺参数选型指南
在金属平面批量抛光生产中,工序通常被划分为粗抛、中抛与精抛三个阶段,每个阶段对抛光轮的切削力、表面细腻度与磨削稳定性提出了不同要求。若三个阶段使用同一规格的抛光轮,要么粗抛效率不足,要么精抛效果欠佳,工序间的衔接便难以顺畅。深圳市力创新材料科技有限公司结合多年抛光耗材研发与现场工况调试经验,为您梳理聚氨酯抛光轮在三个工序阶段的配套选型思路,帮助板材抛光加工厂与经销商合理配置耗材,稳定量产节奏。
粗抛工序:高效去除刀纹与毛刺
粗抛的目标是快速清除机加工残留的刀纹与平面毛刺,为后续工序提供平整的基准面。这一阶段对抛光轮的切削力要求较高,同时对耗材的耐磨性也有一定期待——若粗抛轮磨损过快,频繁更换同样影响产线节奏。
选型建议:目数方面可选用60至320目区间的较低目数规格,硬度方面可依据工件材质选择中等偏硬型号。力创聚氨酯抛光轮以聚氨酯发泡材料为基材,内部均匀混入磨料,轮体自带微气孔结构,兼顾弹性与耐磨属性。在粗抛工序中,其磨料粒径分布均匀的特性有助于保持稳定的切削输出,逐层淡化深刀纹,同步清理毛刺,减少因磨削力波动导致的表面损伤。
中抛工序:去除微刀纹,过渡衔接
中抛承接粗抛后的表面,目标是进一步平整工件表面,消除粗抛留下的较粗纹路,为精抛做好准备。这一阶段对抛光轮的磨削均匀性要求较高,若磨削力不均,可能在表面留下新的过渡痕迹,影响精抛效果。
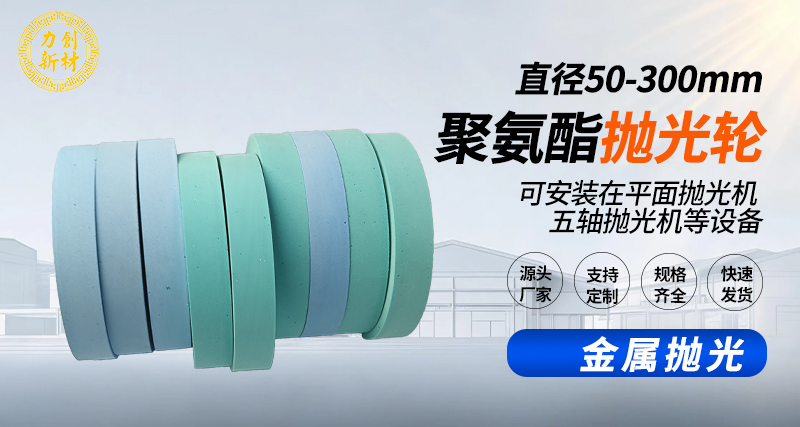
选型建议:目数方面可选用400至800目区间的中等目数规格。力创聚氨酯抛光轮的微气孔弹性结构在中抛工序中发挥作用——抛光压力被均匀分散,磨削输出均衡柔和,有助于在平整表面的同时避免单点压力过大造成的表面损伤。抛光轮底部与外圆均可作为抛光工作面,可覆盖工件平面与边缘的过渡区域,使中抛与精抛的衔接更为顺畅。
精抛工序:细化纹路,稳定光洁度
精抛是决定工件最终表面质感的关键环节。这一阶段的目标是逐步细化表面纹路,获得均匀平整的平面效果,对抛光轮的磨料细腻度与磨削稳定性提出了较高要求。
选型建议:目数方面可选用1000至5000目区间的高目数规格,硬度方面可依据材质特性适当调整——软质金属可选用偏软型号以控制磨削力度。力创聚氨酯抛光轮的磨料经过精细化筛选分级,粒径规整统一,在精抛工序中能够循序渐进地抚平细微纹路,打磨后工件表面纹理均匀细腻,有助于稳定把控表面光洁度。
材质差异:硬度选型的灵活调整
不同金属材质的物理特性,决定了硬度选型需灵活调整。硬度偏高的不锈钢工件,可选择偏硬规格抛光轮,保证足够的切削力;铝合金这类延展性较好的软质金属,优先选用偏软、弹性更好的型号,控制磨削力度,降低表面拉伤概率。力创聚氨酯抛光轮硬度区间覆盖25°至90°,目数覆盖60至5000目,直径范围50至300mm,企业可根据抛光材质与工序目标选配参数。
湿水抛光:贯穿三个工序的工艺要求
三个工序均推荐加水湿水抛光。冷却水可以及时带走磨削热量,降低软质金属工件受热变形、表面灼伤的风险,同时带走金属碎屑,减少碎屑反复刮伤工件表面的情况。配合开槽款抛光轮使用时,槽体结构形成导流通道,排屑效率进一步提升。
作为专注抛光研磨耗材生产的企业,力创可结合客户工件材质、设备型号、抛光效果要求,提供配套选型建议,帮助加工厂优化平面抛光工艺,稳定抛光品质,提升批量生产的一致性。