

铜件去刀纹抛光难在哪?聚氨酯打磨头的针对性解法
铜材在精密配件、汽车零部件、航空航天配套件等领域应用广泛,其良好的导电与导热性能是许多工业场景的刚需。然而,铜材质地偏软、塑性强,CNC加工完成后表面容易残留清晰刀纹,后续抛光环节常常成为产线瓶颈。不少精密加工厂商反映:常规抛光耗材在铜件上容易出现吃料不均、表面划伤、损耗快等问题,直接影响工件外观与交付品质。
铜件抛光的三个特殊难点
与不锈钢、钢铁等材质相比,铜件抛光有明确的区别。第一,铜的塑性变形倾向明显,抛光压力稍大即可能产生塌边或过抛,破坏工件几何精度。第二,铜屑质地软、易粘附,干抛条件下磨屑容易嵌入工件表面或粘附在打磨头上,造成二次划伤。第三,铜件表面刀纹通常较深且连续,需要磨料具备稳定的切削力,同时又不能过于锋利导致表面损伤。这三个难点相互制约,使得铜件抛光对耗材的弹性、耐磨性和磨料分布均匀性提出了更细致的要求。
聚氨酯打磨头的材料适配逻辑
深圳市力创新材料科技有限公司推出的聚氨酯打磨头,从材料结构层面回应了上述难点。产品采用聚氨酯发泡基材复合磨料制成,内部微气孔结构兼顾弹性与耐磨性能。微气孔赋予打磨头适度的柔韧性,在接触铜件表面时能够自适应贴合,分散抛光压力,降低局部过抛或塌边的风险。同时,磨料粒径分布均匀,加工过程中切削力输出平稳,有助于在去除刀纹的同时保持表面一致性。
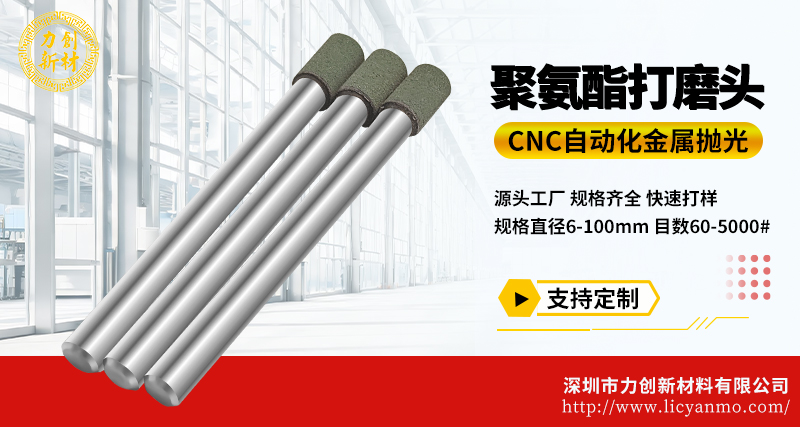
打磨头底部与外圆区域均可参与抛光作业,适配不同工件结构。针对铜件抛光,力创建议优先采用湿抛工艺,加工时搭配清水或切削液,不可干抛。湿抛的作用在于及时冲走铜屑、降低加工区域温度,既保障表面质量,也延长打磨头使用寿命。
从试样到量产的配套支持
铜件抛光参数需要结合工件结构、表面初始状态灵活调整。力创技术团队可配合客户进行前期试样,根据铜件牌号、加工余量、目标光洁度推荐合适的目数、硬度与外形规格。产品硬度区间30°~95°、目数覆盖60-5000目、直径范围6-100mm,支持圆柱形、半球形等样式定制,抛光辊的轮径、柄径、柄螺纹规格均可按需调整。
对于精密加工企业、汽车与航空航天制造厂商以及磨料磨具经销商而言,耗材一致性直接影响产线稳定性。力创从原料配比到成型工艺把控稳定,聚氨酯打磨头耐磨表现优异,适合长期批量铜件去刀纹、去毛刺、表面打磨抛光工序,减少频繁换刀与调试带来的停机时间。