

聚氨酯打磨头:铜件去刀纹抛光方法
铜材凭借良好的导电与导热性能,在精密配件、汽车零部件、航空航天配套件等领域应用较多。但铜材质地偏软,CNC加工完成后表面容易残留清晰刀纹,常规抛光耗材容易出现吃料不均、表面划伤、损耗快等问题,影响工件外观与交付品质。不少精密加工厂商都在寻找适配自动化设备、稳定性好的抛光方案,深圳市力创新材料科技有限公司深耕自动化抛光研磨耗材研发生产,推出的聚氨酯打磨头,适配铜件去刀纹、表面精抛工艺,可搭配五轴抛光机、CNC、精雕机、机械手等设备开展湿抛作业。
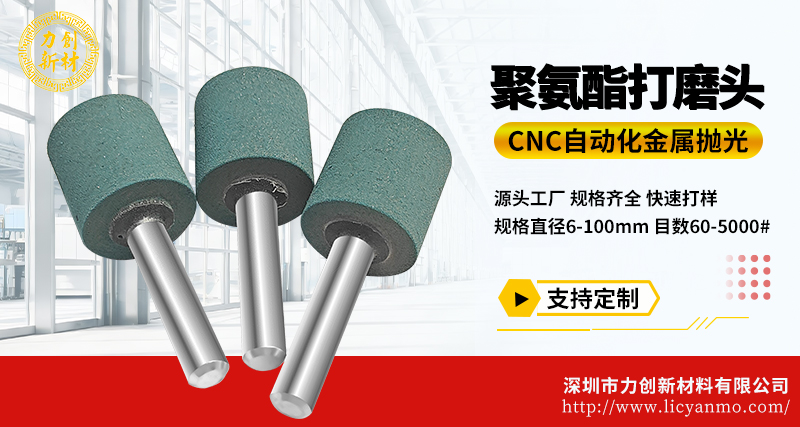
聚氨酯打磨头采用聚氨酯发泡基材复合磨料制成,底部与外圆区域均可参与抛光作业。产品内部具备微气孔结构,兼顾弹性与耐磨性能,磨料粒径分布均匀,加工过程表现稳定,能够适配自动化产线连续作业,帮助工厂优化抛光工序,合理控制耗材使用成本。铜件抛光和不锈钢、钢铁材质加工有明显区别,铜件塑性强,参数设置不当极易产生过抛、塌边,因此优先推荐湿抛工艺,加工时搭配清水或者切削液,不可干抛。
在实际铜件自动化抛光操作中,参数需要结合工件结构、表面初始状态灵活调整。以常用规格聚氨酯打磨头加工铜件作为参考思路:设备转速、进给速度、下压量都需要分步调试,下压量以工件表面均匀见光为基准;同时可以统计单工件耗材消耗情况,配合宏程式规划加工流程。文中参数仅作为调试参考,工程师需要根据铜件牌号、加工余量、目标光洁度现场微调,逐步找到合适的工艺区间。
力创聚氨酯打磨头可做多样化定制,硬度区间30°~95°,目数覆盖60-5000目,产品直径范围6-100mm,可定制圆柱形、半球形等样式,抛光辊的轮径、柄径、柄螺纹规格均可按需调整,适配不同铜件产品的抛光需求。
对于精密加工企业、汽车与航空航天制造厂商以及磨料磨具经销商来说,自动化抛光耗材的一致性至关重要。力创从原料配比到成型工艺把控稳定,聚氨酯打磨头耐磨表现优异,适合长期稳定的批量铜件去刀纹、去毛刺、表面打磨抛光工序,减少频繁换刀、频繁调试带来的停机时间。
铜件去刀纹抛光是一项精细化工艺,耗材选型、设备搭配、切削液选用、程序参数相互影响。如果你正在为铜件自动化抛光难题寻找方案,可以和深圳市力创新材料科技有限公司沟通,我们结合工件样品与设备工况,协助匹配合适目数、硬度规格的聚氨酯打磨头,助力稳定完成铜件抛光加工。