

去刀纹抛光用聚氨酯打磨头,CNC机内好帮手
在精密金属CNC加工工序中,铣削完成后的工件表面,普遍会残留细密刀纹、接刀痕迹与细微毛刺。传统加工模式多采用机外人工打磨或外置耗材抛光,不仅工序繁琐、耗时较长,还容易出现抛光不均、工件损伤、批次差异大等问题,无法适配自动化量产节奏。想要实现机内一次性完成去刀纹、精修抛光作业,适配性强、性能稳定的耗材尤为关键。深圳市力创新材料科技有限公司针对性打造聚氨酯打磨头,专为CNC机内自动化抛光设计,是各类金属工件去刀纹、去毛刺的优质配套耗材。
力创聚氨酯打磨头采用聚氨酯发泡基材搭配精密磨料复合成型,内部独特的微气孔结构,让耗材同时具备弹性缓冲性与良好的耐磨性能,完美适配CNC机内精密抛光工况。打磨头底部与外圆均可参与抛光作业,磨削接触范围广、受力均匀,可针对性处理铝合金、不锈钢、钢铁、铜材等各类金属工件的加工瑕疵,有效去除机加工残留刀纹、接刀痕与微观毛刺。相较于传统硬质耗材,该产品柔性磨削的特性可减少工件划伤、边角塌边等问题,保障工件尺寸精度与表面平整度。
作为适配自动化设备的专用抛光耗材,该打磨头可兼容CNC、五轴抛光机、精雕机、机械手等多种自动化设备,能够直接安装上机,实现铣削、抛光一体化机内作业,省去工件二次装夹、转运的繁琐工序。产品磨料粒径分布均匀,上机磨削输出平稳,连续机内量产作业磨损均匀,耐磨性能优异,不会出现短期脱砂、磨削力波动等情况,有效减少设备停机换料频次,简化生产流程,帮助企业优化量产成本。
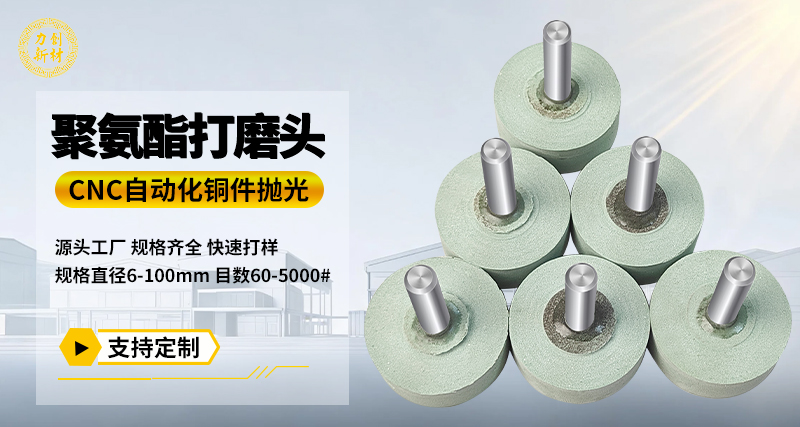
在实际CNC机内作业中,该产品可实现标准化程式化抛光,稳定批量加工品质。以20mm规格打磨头加工铝合金工件为例,常规工况可参考2500左右转速、300-600区间进给速度,下压量以工件表面均匀见光为准。厂家可结合工件纹路深浅、精度需求微调参数,同时抓取单片工件耗材消耗量,设置专属宏程式,实现设备自动磨损补偿,全程无人化作业,大幅降低人工干预带来的品质误差。
为适配不同金属、不同工序的机内抛光需求,力创支持全方位定制服务,打磨头硬度覆盖30°~95°,目数区间60-5000目,尺寸、柄径、螺纹及圆柱形、半球形等外形均可按需定制,适配粗抛去纹、精抛提亮等多场景作业。设备机内抛光需严格遵循湿抛要求,搭配清水或切削液加工,禁止干抛,可及时带走金属碎屑与摩擦热量,避免工件发黑、磨料堵塞,延长耗材使用寿命。
依托稳定的耐磨性能、广泛的设备适配性与精细化去纹效果,深圳市力创新材料科技有限公司聚氨酯打磨头,有效解决CNC机内金属抛光难题,广泛适配精密加工、3C、汽车、航空航天等行业,为制造企业与磨料磨具经销商提供可靠的自动化抛光耗材解决方案。