

铜件抛光参数怎么调?聚氨酯打磨头选型与调试思路
铜件CNC加工后的去刀纹抛光,参数设置与耗材选型是现场工程师关注的两个落地问题。参数给大了容易过抛塌边,给小了刀纹去不净;耗材选硬了划伤表面,选软了切削力不足。本文从实操角度梳理铜件抛光的选型逻辑与调试思路,供现场工程师参考。
选型第一步:确定硬度与目数区间
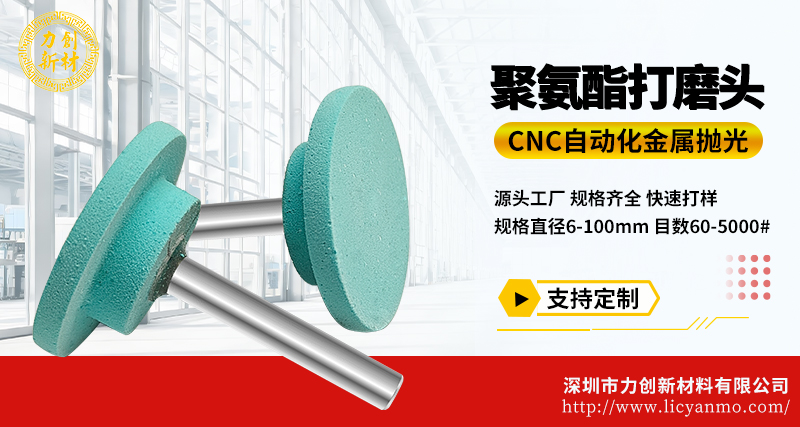
铜材质地偏软,硬度选择上建议从中低区间切入。力创聚氨酯打磨头硬度范围30°~95°,铜件精抛通常可从中低硬度开始试样,利用材料弹性贴合表面,降低划伤风险;若工件余量较大或需较强切削力,可适当提高硬度。目数方面,粗磨去刀纹可选用较低目数快速切除余量,中磨与精抛则逐级提高目数,实现表面纹理细化。力创目数覆盖60-5000目,可根据工件初始状态与目标光洁度组合选用。
选型第二步:匹配形状与设备接口
铜件结构多样,打磨头形状需与加工部位对应。圆柱形通用性较强,侧柱面适合侧壁与深槽,端面可用于小平面或凹槽底部;半球形适合需要柔和过渡的区域。力创支持圆柱形、半球形等样式定制,抛光辊的轮径、柄径、柄螺纹规格可按设备夹头与加工空间调整,直径范围6-100mm,适配CNC、五轴抛光机、精雕机、机械手等设备。
调试第一步:湿抛先行
铜件抛光优先推荐湿抛工艺,加工时搭配清水或切削液,不可干抛。湿抛可及时清除铜屑、控制作业温度,是保障表面质量与耗材寿命的基础条件。在参数调试前,先确认冷却液供给稳定、喷嘴位置合理。
调试第二步:分步设定转速、进给与下压量
以常用规格聚氨酯打磨头加工铜件作为参考思路:设备转速、进给速度、下压量需要分步调试。建议先以较低压力试抛,观察表面刀纹去除情况,逐步调整至工件表面均匀见光为下压量基准。进给速度与转速配合调整,避免单参数大幅变动导致表面质量波动。企业可统计单工件耗材消耗情况,配合宏程式规划加工流程,使批量生产中的耗材更换节奏可预期。
需要说明的是,上述参数为调试参考,工程师需根据铜件材质、加工余量、目标光洁度现场微调,逐步找到合适的工艺区间。
从试样到批量:厂家配套支持
力创新材料深耕自动化抛光研磨耗材研发生产,作为源头生产厂家,可配合客户进行前期打样测试。客户提供工件样品或加工要求,技术团队协助匹配合适目数、硬度规格的聚氨酯打磨头,跟进试样过程中的抛光工艺问题。从打样测试、批量供货到工艺技术跟进,力创持续为客户提供一体化耗材配套方案,适配CNC与五轴抛光机自动化产线,满足精密加工、汽车、航空航天、3C等行业金属精密抛光需求。