

陶瓷纤维研磨刷性能解析:从刷丝材料到机内研磨的工艺逻辑
一款工业耗材能否在产线上站稳脚跟,取决于它的性能设计是否真正回应了加工场景中的实际约束。陶瓷纤维研磨刷在CNC机内表面处理中的应用,正是材料特性与工艺需求相互匹配的结果。本文从刷丝基材、研磨力输出与作业条件三个层面,解析这款耗材的技术逻辑。
刷丝基材的选择。陶瓷纤维研磨刷以陶瓷纤维作为刷丝基材,这一选择决定了它与普通尼龙磨刷在性能上的分野。陶瓷纤维具备适中的切削力,既能有效去除铣削刀纹与毛刺,又不至于对工件基体造成过度切削。深圳市力创新材料科技有限公司在产品设计中注重刷丝排布的均匀性与合理性,使研磨工作面在旋转过程中保持稳定。长时间连续作业下,刷体不易变形,研磨力输出持续平稳,这对于量产环境中动辄数小时不间断运行的产线而言,是维持加工一致性的基础。
研磨性能的持久性。工业耗材的使用寿命直接影响停机换刷的频次与设备稼动率。陶瓷纤维研磨刷相较于普通尼龙磨刷,研磨性能衰减更慢,耐磨表现更为突出。这意味着在同等加工量下,换刷次数减少,产线因更换耗材而中断的时间相应缩短。对于追求节拍稳定的批量生产而言,这一特性带来的不仅是耗材成本的节约,更是设备时间利用率的提升。
湿抛作业的必要性。陶瓷纤维研磨刷的作业需搭配切削液或清水进行湿抛,这是保障加工效果与耗材寿命的基本条件。液体介质在研磨区承担两项功能:一是带走磨屑,防止碎屑在刷丝与工件之间反复摩擦造成划伤;二是带走摩擦热量,控制工件表面温升,避免局部过热对表面质量产生不利影响。湿抛条件下,抛光效果的均匀性更易保障,批量工件的表面品质也更趋于一致。
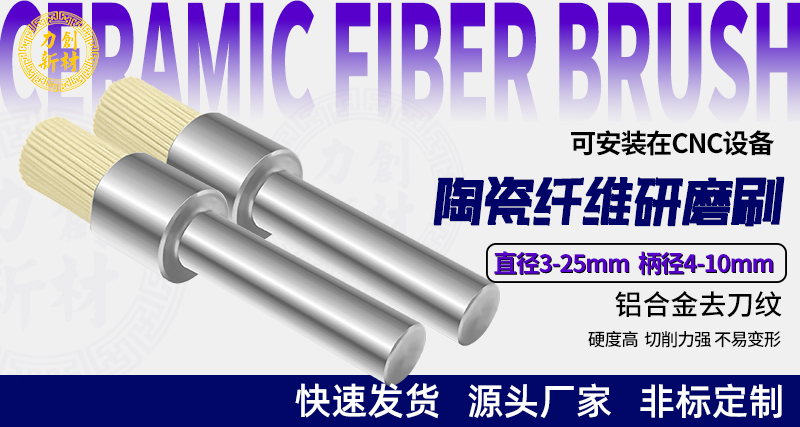
产品形态与选型空间。力创陶瓷纤维研磨刷涵盖轮刷、盘刷、笔刷、套筒刷等多种形态,常规目数覆盖200#至3000#,直径范围6mm至165mm。不同形态对应不同的加工部位与工艺阶段:粗抛阶段可选用较低目数快速削除明显刀纹,精抛阶段则可提高目数改善表面细腻度。选型的灵活性使同一款耗材能够覆盖从去毛刺到抛亮的多个工序环节。
从刷丝材料到研磨力输出,再到湿抛条件与形态选择,陶瓷纤维研磨刷的性能设计围绕一个目标展开:在CNC机内实现稳定、可控、可重复的表面处理。深圳市力创新材料科技有限公司作为源头生产厂家,围绕这一产品提供从标准规格到非标定制的配套服务,协助客户将机内精加工方案落到实处。